 +86-563-4308666


 Eng

ลูกบดทุกลูกมีเรื่องราวเกี่ยวกับการบำบัดความร้อน แม้แต่ลูกบดที่มาถึงสนามก็ดูเหมือนกันหมด ลูกบอลสองลูกสามารถใช้เคมีที่เหมือนกัน ออกมาจากแม่พิมพ์เดียวกันและยังคงมีพฤติกรรมแตกต่างไปจากเดิมอย่างสิ้นเชิงในโรงสี ลูกหนึ่งดำเนินการทั้งหมด ส่วนอีกลูกหนึ่งจะเริ่มหลุดร่อนภายในไม่กี่สัปดาห์ บ่อยกว่านั้น ความแตกต่างจะถูกเขียนลงในกราฟการทำความร้อน อัตราการทำความเย็น และหน้าต่างการแบ่งเบาบรรเทา
สิ่งต่อไปนี้คือการเดินผ่านกระบวนการบำบัดความร้อนสำหรับลูกบดในขณะที่เราดำเนินการทุกวัน ตั้งแต่การออสเทนไนต์ไปจนถึงการตรวจสอบที่บอกเราว่าแบทช์นั้นดีจริงหรือไม่
เหตุใดการบำบัดด้วยความร้อนจึงตัดสินว่าลูกบอลทำงานอย่างไร
เทลูกบอลโครเมียมทรงสูงและปล่อยให้เย็นลงในแม่พิมพ์ และสิ่งที่ออกมาคือชิ้นส่วนโลหะที่ค่อนข้างกระสับกระส่าย เมทริกซ์นี้จับมาร์เทนไซต์ควบคู่ไปกับออสเทนไนต์ที่คงอยู่ ซึ่งพันรอบโครงข่ายของยูเทคติกคาร์ไบด์ที่เปลี่ยนไปตามปริมาณโครเมียมและคาร์บอน ออสเทนไนต์ที่สะสมไว้เป็นตัวก่อปัญหา มันนุ่ม สามารถแพร่กระจายได้ และเมื่อลูกบอลเริ่มกระแทกในโรงสี มันจะเปลี่ยนสภาพเป็นมาร์เทนไซต์อยู่กับที่ เปลี่ยนปริมาตรของชั้นผิว และเปิดประตูไปสู่การหลุดร่อนและการแตกหัก
การอบชุบด้วยความร้อนเกิดขึ้นเพื่อเสร็จสิ้นการเปลี่ยนแปลงอย่างจงใจภายใต้สภาวะที่ได้รับการควบคุม แทนที่จะปล่อยให้โรงสีทำแบบสุ่ม มีสามสิ่งที่สมดุลพร้อมกัน:
- ความแข็ง : พื้นผิวสึกหรอที่ต้านทานการเสียดสีจากแร่ ปูนเม็ด หรือตะกรัน
- ความเหนียว : ความสามารถของแกนในการดูดซับแรงกระแทกซ้ำๆ โดยไม่แตกร้าว
- เสถียรภาพของโครงสร้าง : การกระจายตัวของคาร์ไบด์และออสเทนไนต์ที่คงไว้นั้นอยู่ภายในขีดจำกัด ดังนั้นลูกบอลจึงมีพฤติกรรมเหมือนเดิมในวันที่ 60 เช่นเดียวกับในวันแรก
ขั้นตอนหลักของกระบวนการบำบัดความร้อนสำหรับลูกบด
เกือบทุกตารางที่ใช้สำหรับสื่อแบบหล่อหรือปลอมแปลงสามารถอ่านได้เป็นสามขั้นตอนที่เชื่อมโยงกัน โดยมีขั้นตอนที่สี่ของการตรวจสอบที่จะปิดลูป
การทำความร้อนและออสเทนไนซ์
ออสเทนไนซ์ทำหน้าที่สองอย่าง: ละลายส่วนหนึ่งของคาร์ไบด์ทุติยภูมิและใส่คาร์บอนลงในสารละลาย เพื่อให้สารดับไฟมีบางอย่างที่ต้องแก้ไข การเร่งรีบในขั้นตอนนี้เป็นหนึ่งในข้อผิดพลาดที่พบบ่อยที่สุดที่เราเห็น เราทำความร้อนเป็นขั้นๆ โดยวอร์มที่อุณหภูมิประมาณ 600–650°ซ เพื่อให้อุณหภูมิที่หนาสม่ำเสมอ จากนั้นจึงขึ้นทางลาดไปสู่การคงตัวออสเทนไนซ์ ซึ่งสำหรับเกรดโครเมียมสูงโดยทั่วไปจะมีอุณหภูมิระหว่าง 980°C ถึง 1,050°C
เวลาในการถือครองจะเป็นไปตามขนาดหน้าตัดและภาระของเตาหลอมมากกว่านาฬิกาคงที่ จุดเริ่มต้นที่พื้นโรงงานที่สามารถใช้งานได้คือประมาณ 1 ถึง 1.5 นาทีต่อเส้นผ่านศูนย์กลางมิลลิเมตร แต่จำนวนจริงควรได้รับการยืนยันจากความแข็งและโครงสร้างจุลภาคบนชิ้นแรกของแต่ละชุดแทนที่จะสันนิษฐาน
การดับ
การดับ is where hardness is actually made. The ball has to cool fast enough to miss the pearlite nose and drive austenite to martensite, yet not so fast that the surface tears itself apart under thermal and transformation stress. High chrome cast balls are often quenched with forced air or an air-oil combination, while smaller sizes can take oil or polymer. Forged balls come off the press hot and are commonly quenched by water spray, polymer or oil, then tempered without being allowed to cool fully to room temperature first.
การแบ่งเบาบรรเทา
การแบ่งเบาบรรเทา is not a formality. Its first job is stress relief, because a freshly quenched ball is full of internal tension and will crack on its own if left sitting. Its second job is to bring retained austenite down to a working level and let fine secondary carbides precipitate, which at the right temperature can even nudge hardness upward.
สำหรับลูกบอลโครเมียมสูง หน้าต่างมักจะอยู่ระหว่าง 200°C ถึง 350°C โดยคงไว้สี่ถึงแปดชั่วโมงขึ้นอยู่กับเส้นผ่านศูนย์กลาง ตามด้วยการระบายความร้อนอย่างช้าๆ การอบคืนตัวที่อุณหภูมิต่ำกว่า 200°C จะทิ้งออสเทนไนต์ที่ไม่เสถียรไว้มากเกินไป การดันอุณหภูมิเกิน 400°C มากไป จะทำให้ความแข็งที่คุณจ่ายไปในระหว่างการดับลดลง
| เวที | อุณหภูมิโดยทั่วไป | วัตถุประสงค์หลัก | สิ่งที่เราดู |
|---|---|---|---|
| อุ่นเครื่อง | 600–650°C | แม้กระทั่งอุณหภูมิที่มีความหนา | อัตราการเพิ่มขึ้นของการเปลี่ยนแปลงอุณหภูมิช็อก |
| ออสเทนไนติงซ์ | 980–1,050°C (โครเมียมสูง) | ละลายคาร์ไบด์ ทำให้ออสเทนไนต์อิ่มตัว | จับเวลาเทียบกับเส้นผ่านศูนย์กลาง |
| การดับ | 880–950°C เข้าสู่ตัวกลาง | สร้างมาร์เทนไซต์จากออสเทนไนต์ | โค้งเย็นตัว เสี่ยงต่อการแตกร้าว |
| การแบ่งเบาบรรเทา | 200–350°ซ | บรรเทาความเครียด ควบคุมการคงอยู่ของออสเทนไนต์ | ถือเวลาตอบสนองความแข็ง |
จับคู่กระบวนการกับประเภทลูกบอล
สามขั้นตอนเดียวกันนี้มีผลทั่วทั้งครอบครัว แต่ตัวเลขจะเคลื่อนไหวอย่างมากเมื่อคุณเปลี่ยนวัสดุและสร้างเส้นทาง
ลูกบอลหล่อโลหะผสมโครเมียม
เคมีกำหนดเพดาน ลูกบอลโครเมียมสูงที่มีโครเมียม 10% ขึ้นไปและความสมดุลของคาร์บอนที่เหมาะสมสามารถสูงถึง 50 ถึง 60 องศาต่ำได้ในระดับ Rockwell C หลังจากผ่านกระบวนการดับและปรับอุณหภูมิอย่างดี เกรดโครเมียมปานกลางและโครเมียมต่ำไม่สามารถรองรับปริมาตรของคาร์ไบด์ได้ ดังนั้นเส้นโค้งจึงมักจะถูกทำให้ง่ายขึ้นไปสู่การปรับให้เป็นมาตรฐานหรือปรับให้เย็นลงเล็กน้อย และความคาดหวังในการซื้อควรเป็นไปตามโลหะวิทยามากกว่าพาดหัวแค็ตตาล็อก
ของเราเอง ลูกบดโครเมียมสูง ได้รับการปฏิบัติตามตรรกะนั้น โดยเส้นโค้งจะคงเส้นคงวาจากชุดหนึ่งไปอีกชุดหนึ่ง เพื่อให้ประสิทธิภาพของโรงงานไม่เลื่อนลอย
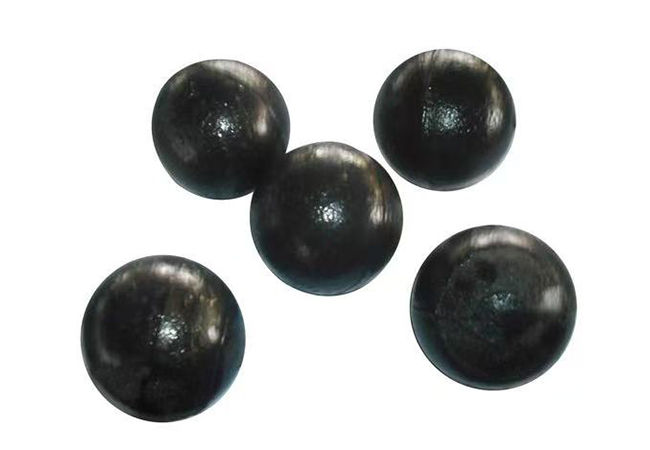 ลูกบดหล่อโลหะผสมโครเมียมสูง วัสดุหล่อ ZQCr12 โครเมียมสูงที่มีความแข็งพื้นผิว ≥58 HRC มีจำหน่ายในเส้นผ่านศูนย์กลางตั้งแต่ φ6.35 ถึง φ120 มม. สำหรับการเจียรที่ทนต่อการสึกหรอ ดูผลิตภัณฑ์ →
ลูกบดปลอมแปลง
ลูกบอลปลอมแปลงเริ่มต้นจากเหล็กเส้น ถูกตัดให้ยาว ให้ความร้อนด้วยการเหนี่ยวนำ ปลอมแปลง และดับแล้วในสายการผลิต กระบวนการนี้เป็นแบบต่อเนื่องแทนที่จะเป็นแบบเป็นชุด และพารามิเตอร์ที่มักเคลื่อนไปมาคืออุณหภูมิที่เริ่มดับ หากแท่งเย็นเกินไประหว่างแท่นกดและวงแหวนดับ ความแข็งจะลดลง และลูกบอลจะกลายเป็นเปลือกนิ่มที่สึกหรออย่างรวดเร็วในโรงสี การแบ่งเบาบรรเทาจะตามมาทันที โดยยังคงใช้ความร้อนที่ตกค้างในแกนเพื่อทำให้วงจรสั้นลง
 ลูกบดปลอมแปลงอย่างแม่นยำสำหรับโรงสีลูกชิ้น วัสดุหล่อขึ้นรูปอย่างแม่นยำสำหรับเหมืองแร่ ซีเมนต์ และโรงสีลูกบอลสำหรับผลิตพลังงาน มีจำหน่ายในขนาด φ6.35–φ120 มม. พร้อมความแข็งและความเหนียวที่สมดุล ดูผลิตภัณฑ์ →
การเลือกตัวกลางในการดับและเส้นโค้งการทำความเย็น
ระดับความรุนแรงของการทำความเย็นอยู่ที่แป้นหมุน ไม่ใช่สวิตช์ และการตั้งค่าที่ถูกต้องคือการตั้งค่าที่ถูกต้องซึ่งจะสร้างแกนมาร์เทนซิติกเต็มรูปแบบในลูกบอลที่ใหญ่ที่สุดในแบตช์ ในขณะที่ยังคงรักษาแกนที่เล็กที่สุดไว้เหมือนเดิม สื่อทั่วไป เรียงตามความรุนแรงคร่าวๆ:
- น้ำ : มีความรุนแรงสูง ต้นทุนต่ำ เสี่ยงต่อการแตกร้าวมากที่สุด ใช้งานได้จริงกับลูกบอลคาร์บอนฟอร์จธรรมดาที่มีเส้นผ่านศูนย์กลางเล็ก
- สารละลายน้ำเกลือหรือสารกัดกร่อน : รุนแรงยิ่งขึ้นและมีแนวโน้มที่จะทำให้ฟิล์มแตกไม่สม่ำเสมอ ไม่ค่อยได้ใช้สำหรับสื่อ Chrome แบบหล่อ
- น้ำมัน : ช้ากว่าและปลอดภัยกว่า เป็นตัวเลือกมาตรฐานสำหรับลูกบอลหลอมโลหะผสมที่มีการบิดเบี้ยวเป็นสำคัญ แม้ว่าจะต้องจัดการไฟและควันก็ตาม
- โพลีเมอร์ : ความเข้มข้นสามารถปรับให้อยู่ระหว่างน้ำกับน้ำมันได้ นิยมสำหรับลูกบอลโลหะผสมปลอมแปลงที่เสี่ยงต่อการแตกร้าวอย่างแท้จริง
- บังคับอากาศหรือน้ำมันอากาศ : อ่อนโยน เข้ากันดีกับลูกบอลหล่อโครเมียมสูงซึ่งมีความสามารถในการชุบแข็งอยู่แล้ว
ความปั่นป่วนมีความสำคัญพอๆ กับตัวกลางเอง ถังนิ่งจะทำให้เกิดจุดอ่อนและการอ่านค่าความแข็งที่กระจัดกระจาย ไม่ว่าเคมีในการระงับความรู้สึกจะดีแค่ไหนก็ตาม
เกิดอะไรขึ้น และอ่านอาการอย่างไร
ข้อผิดพลาดในการอบชุบส่วนใหญ่จะแจ้งให้คุณทราบอย่างชัดเจนหากคุณรู้ว่าควรมองหาอะไร รูปแบบบางส่วนที่เราวินิจฉัยบ่อยที่สุด:
- แตกร้าวหลังจากดับ โดยปกติจะเป็นแนวยาวหรือภายใน: การระบายความร้อนรุนแรงเกินไปหรือมีช่องว่างนานเกินไปก่อนเตาแบ่งเบาบรรเทา
- เปลือกนิ่มหรือแกนอ่อน : อุณหภูมิออสเทนไนซ์หรือคงไว้ต่ำเกินไป หรือลูกบอลเย็นลงใต้หน้าต่างสตาร์ทดับ
- ความแข็ง scatter across a batch : โหลดเตาไม่สม่ำเสมอ บรรยากาศไม่สอดคล้องกัน หรือการกวนในการดับไม่ดี
- การหลุดลอยก่อนกำหนดในการให้บริการ : คงออสเทนไนต์ไว้สูงเกินไปเนื่องจากการอบคืนตัวเย็นเกินไปหรือสั้นเกินไป
- อัตราการแตกหักสูง : ความแข็งถูกไล่ล่าโดยสูญเสียความเหนียว หรือโครงข่ายคาร์ไบด์เหลือหยาบเกินไประหว่างการแข็งตัว
เช็คที่พิสูจน์ว่าเส้นโค้งใช้งานได้
ผลการทดสอบจะมีความหมายก็ต่อเมื่อมีการทดสอบอย่างสม่ำเสมอ กิจวัตรของเราหลังจากแบ่งเบาบรรเทามีลักษณะดังนี้:
- ความแข็ง survey : การอ่านค่าหลายจุดรอบพื้นผิวและแกนกลางของลูกบอลที่แบ่งส่วน โดยสุ่มตัวอย่างทั่วทั้งล็อต แทนที่จะสุ่มจากมุมเดียวที่สะดวก
- ความแข็ง gradient : โปรไฟล์ที่ข้ามรัศมี ซึ่งแสดงว่าการดับไปถึงจุดศูนย์กลางจริงหรือไม่
- การทดสอบแรงกระแทก : หยดซ้ำจากความสูงคงที่บนตัวอย่างลูกบอล โดยสังเกตสัญญาณแรกของการแตกร้าว
- การทบทวนโครงสร้างจุลภาค : รูปร่างและการกระจายตัวของคาร์ไบด์ บวกกับค่าประมาณของออสเทนไนต์ที่คงอยู่ โดยทั่วไปจะอยู่ที่ประมาณ 10 ถึง 15% สำหรับตัวกลางโครเมียมสูง
- การติดตามการแตกหักของสนาม : ตัวบ่งชี้ที่ช้าที่สุดแต่เป็นตัวบ่งชี้ที่เที่ยงตรงที่สุด บันทึกต่อมิลและต่อล็อตบอลตลอดทั้งแคมเปญ
การอบชุบด้วยความร้อนเป็นระบบ ไม่ใช่ขั้นตอนเดียว
เส้นโค้งจะดีพอๆ กับเตาเผาที่วิ่ง และเตาเผาจะดีพอๆ กับวัสดุที่ป้อนเข้าไป นั่นคือเหตุผลที่เราปฏิบัติต่อการบำบัดความร้อนเสมือนเป็นการเชื่อมโยงเดียวในห่วงโซ่ที่เริ่มต้นด้วยการจัดหาโลหะผสมและสิ้นสุดด้วยการทดลองโรงสี สถาบันวิจัยระดับจังหวัดของเราสำหรับลูกเหล็กและสื่อการเจียร ทำงานร่วมกับมหาวิทยาลัยพันธมิตร ใช้เวลาส่วนใหญ่ในการพัฒนาส่วนโค้งประเภทนี้ และผลการวิจัยจะถูกส่งไปยังฝ่ายผลิตโดยตรง
นอกจากนี้เรายังรักษากระบวนการที่สามารถตรวจสอบได้: ขั้นตอน ISO 9001 การตรวจสอบกระบวนการเต็มรูปแบบตั้งแต่วัตถุดิบที่เข้ามาจนถึงการจัดส่ง และทีมงานด้านเทคนิคที่ประกอบด้วยวิศวกร 25 คนและผู้เชี่ยวชาญ 32 คนซึ่งสนับสนุนโรงงานขนาด 60,000 ตารางเมตรพร้อมกำลังการผลิต 50,000 ตันต่อปี คุณสามารถอ่านเพิ่มเติมเกี่ยวกับ พื้นหลังบริษัทของเรา หากคุณต้องการรุ่นที่ยาวกว่านี้
หากโรงสีเคี้ยวสื่อเร็วกว่าที่ควร คำตอบมักจะอยู่ในเส้นโค้งมากกว่าใบแจ้งหนี้ ส่งสภาพการทำงาน เส้นผ่านศูนย์กลางของลูกบอล ความแข็งของฟีด และความเร็วของโรงสีมาให้เรา แล้วเราจะพูดคุยกันว่าขั้นตอนใดน่าจะต้องรับผิดชอบ และสิ่งที่ต้องเปลี่ยนแปลง การสนทนานั้นไม่มีค่าใช้จ่ายใด ๆ และมักจะเป็นเส้นทางที่เร็วที่สุดในการลดต้นทุนต่อตันพื้นดิน


